Tous les fabricants prétendent rechercher l'efficacité, mais rares sont ceux qui mesurent et gèrent réellement leurs pertes de production de manière systématique . Dans la plupart des usines, les pertes de productivité sont quotidiennes, non pas à cause de pannes majeures, mais en raison d' inefficacités invisibles, dissimulées dans les routines, les hypothèses et les données non structurées.
Les usines de classe mondiale se distinguent non pas parce qu'elles éliminent toutes les pertes de production, mais parce qu'elles repèrent ce que les autres négligent . Elles rendent chaque écart visible, quantifient son impact et intègrent les observations de terrain dans des cycles d'amélioration continue.
Dans cet article, nous explorerons les cinq types de pertes de production qui distinguent les entreprises les plus performantes des autres, et comment les outils d'amélioration continue (AC) comme le Lean, le PDCA et l'analyse des pertes peuvent transformer ces écarts en gains.
Table des Matières
Voici un résumé audio de la lecture d'aujourd'hui :
1. Pertes de machines : quand la disponibilité disparaît
Les arrêts imprévus, les changements de production lents et l'inefficacité des équipements constituent la principale source de gaspillage industriel . Des études montrent que jusqu'à 40 % des pertes de productivité dans les usines sont dues à des pertes de fabrication liées aux machines, dont la plupart sont prévisibles et évitables.
Des exemples courants comprennent:
- Pannes imprévues causées par la maintenance réactive
- Temps de préparation ou de changement de série longs (souvent dus à un manque d'application de la méthode SMED)
- Réduction de la vitesse de fonctionnement et micro-arrêts imperceptibles pour les opérateurs
Plantes de classe mondiale aborder ces questions différemment :
Ils mesurer chaque minute identifier les temps d'arrêt grâce à la collecte automatisée de données et catégoriser les pertes à l'aide d'une structure. Dictionnaire des pertes: une taxonomie qui définit ce qui constitue une panne, un délai de configuration ou un temps d'inactivité.
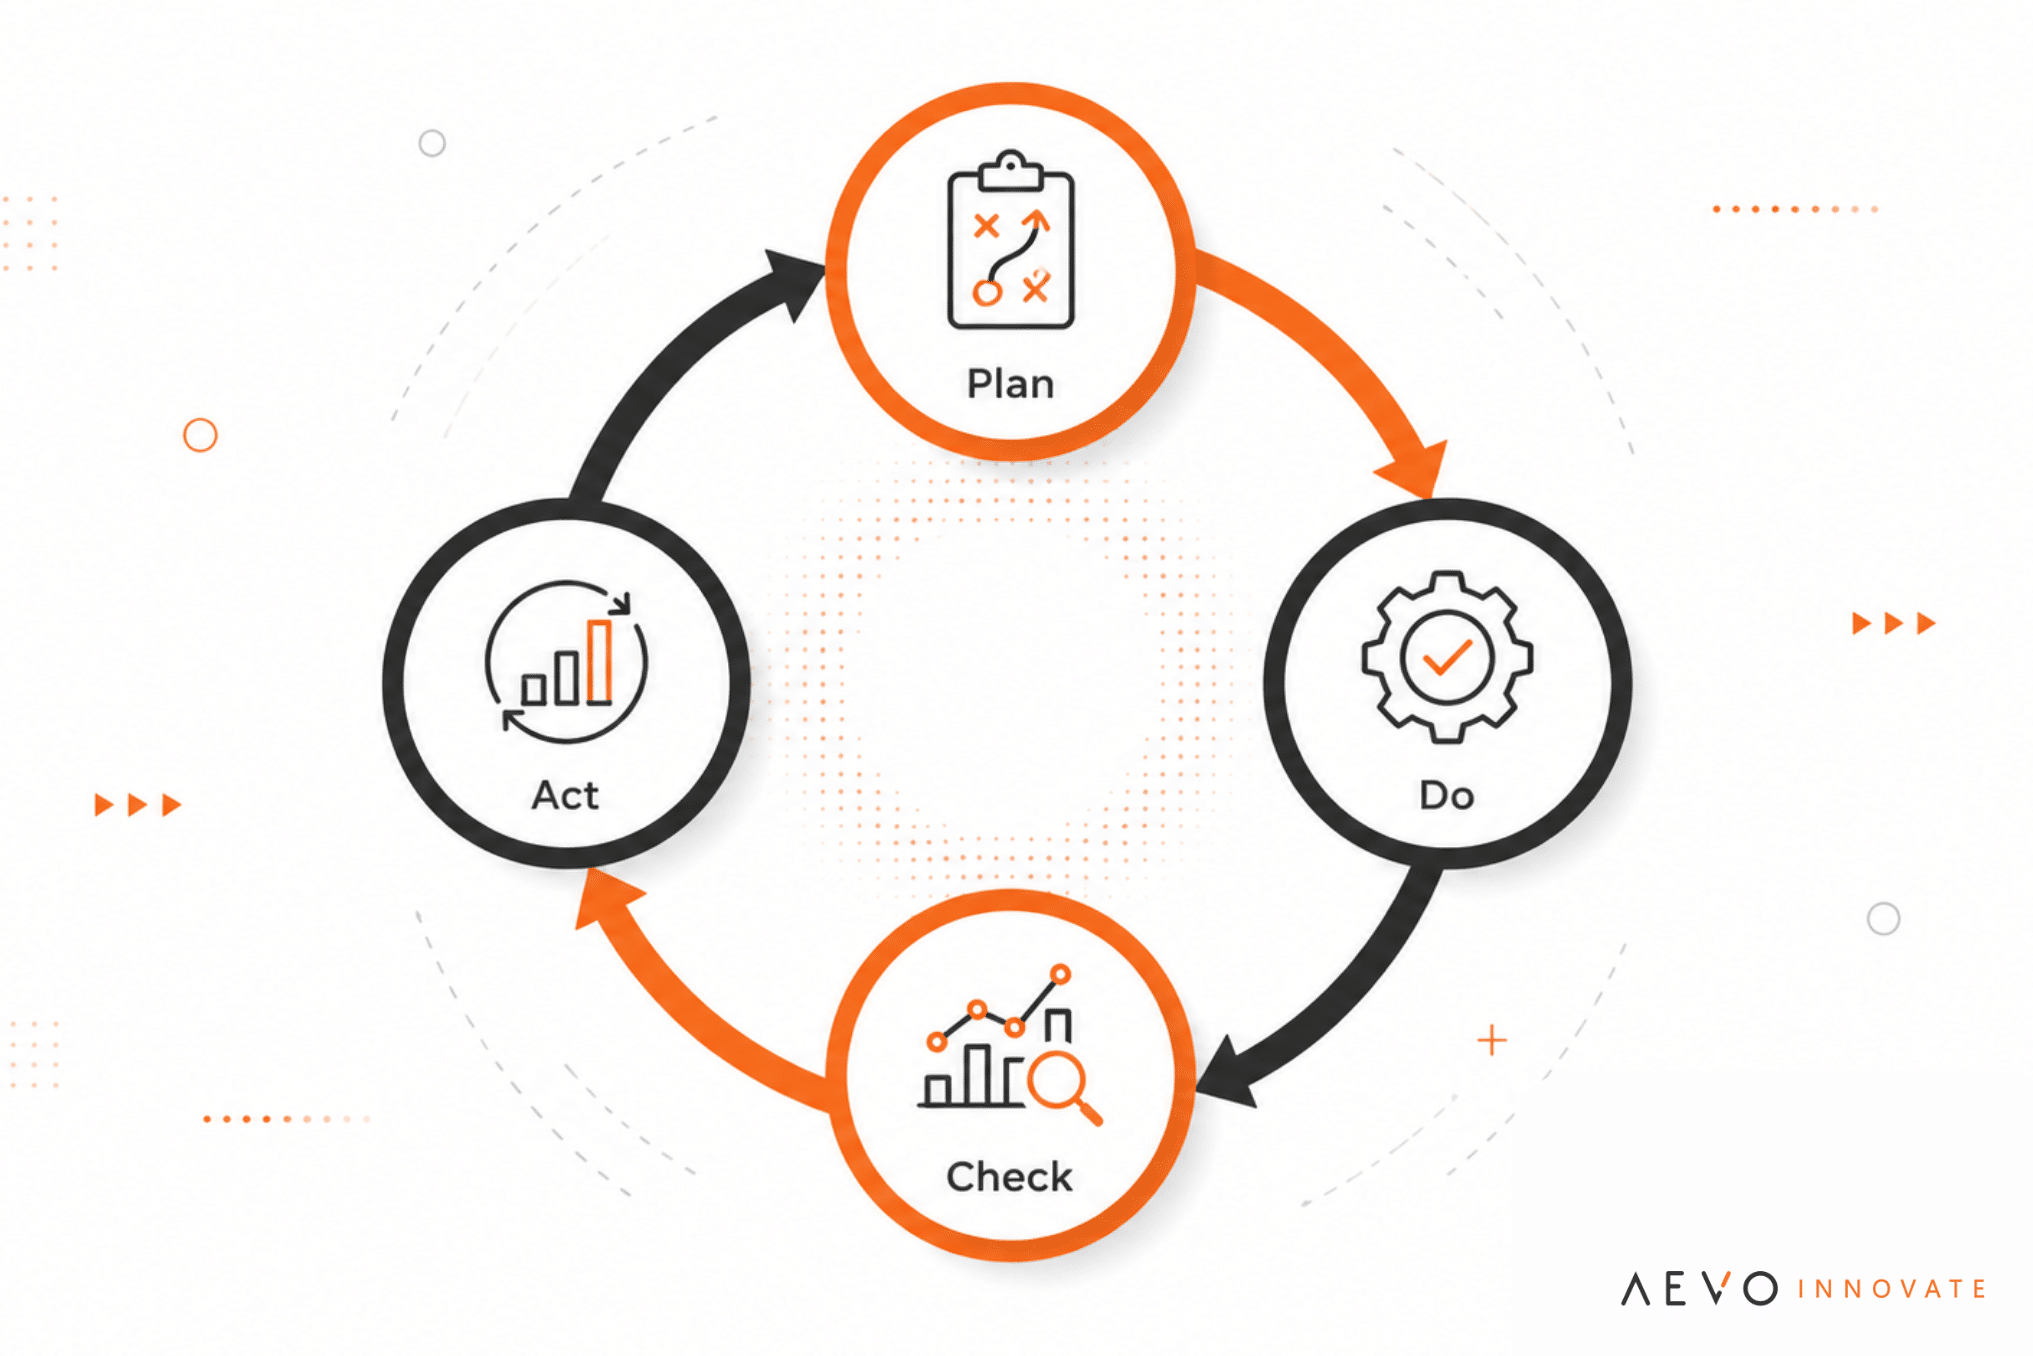
Une fois les pertes quantifiées, les équipes appliquent l'analyse des causes profondes et la méthode Kaizen pour traiter les problèmes systémiques, et non seulement les symptômes. Des outils comme la méthode PDCA garantissent que les actions correctives sont testées, standardisées et suivies en continu.
Conclusion : Si vous ne pouvez pas visualiser vos temps d’arrêt en temps réel, vous ne pouvez pas les réduire. La visibilité est la première étape vers l’excellence opérationnelle.
2. Pertes de main-d'œuvre : le coût humain de l'inefficacité
Le personnel est la ressource la plus précieuse (et la moins bien exploitée) d'une usine. Pourtant, dans de nombreuses opérations, les employés passent des heures à attendre des instructions, du matériel ou des autorisations . Ce « temps mort humain » est l'une des pertes les plus difficiles à détecter en production, car il se dissimule derrière la multitâche et la gestion quotidienne des urgences.
Les causes typiques incluent :
- Mauvaise répartition du travail et attribution déséquilibrée des tâches
- Retards de communication entre les équipes ou les services
- Tâches administratives répétitives sans automatisation
Les usines de classe mondiale investissent dans les Gemba Walks : des visites structurées et transversales où les responsables observent directement les opérations sur le terrain. Ces visites révèlent des inefficacités souvent imperceptibles sur les tableaux de bord : déplacements inutiles, approbations redondantes ou obstacles ergonomiques.
De plus, les organisations qui appliquent les principes du Lean, tels que le travail standardisé et le 5S, font état de résultats mesurables :
- Amélioration 25% en productivité des opérateurs
- 30% de réduction déchets en mouvement
- Engagement accru, car les employés participent activement à la résolution des problèmes
Conclusion : Donner aux équipes les moyens d’identifier et de corriger leurs propres inefficacités renforce leur implication et accélère l’amélioration bien au-delà de ce que peuvent offrir les initiatives descendantes.
3. Pertes de matières et d'énergie : les facteurs de coûts cachés
Le gaspillage de matières premières ne se limite pas aux rebuts au sol ; il englobe également la surconsommation, les retouches et les inefficacités énergétiques . Dans de nombreuses usines, les coûts énergétiques représentent jusqu’à 15 % des dépenses totales de production , pourtant rares sont ceux qui suivent de près l’origine de ces pertes.
Exemples de pertes cachées :
- Utilisation excessive des matières premières
- Surtraitement (polissage, peinture ou emballage supplémentaires)
- Un mauvais étalonnage des équipements entraîne des retouches ou des défauts.
- Fuites d'air comprimé, moteurs tournant au ralenti et systèmes d'éclairage inefficaces
Les usines de classe mondiale établissent un lien direct entre ces pertes de production et les indicateurs de durabilité. Grâce à des tableaux de bord numériques , elles connectent les données provenant de capteurs et de systèmes ERP afin de surveiller en temps réel les taux de rebut, les pics de consommation d'énergie et les émissions de carbone.
La cartographie de la chaîne de valeur (VSM) permet de révéler des points critiques insoupçonnés concernant les flux d'énergie et de matières. Combinées aux huit gaspillages du Lean (notamment le surtraitement et les défauts), ces informations permettent de mettre en œuvre des actions d'amélioration précises.
Conclusion : ce qui est mesuré est optimisé. L’intégration des pertes d’énergie et de matières premières dans les initiatives d’amélioration continue permet d’aligner la réduction des coûts sur les objectifs de développement durable ; un facteur de différenciation clé dans la production moderne.
4. Pertes liées aux processus et aux systèmes : quand la structure devient le goulot d’étranglement
Même avec des machines performantes et des opérateurs qualifiés, la conception des processus peut être un facteur silencieux de perte de performance. De nombreuses pertes en production ne proviennent pas des tâches effectuées par les employés, mais de l'organisation du travail.
Des exemples courants comprennent:
- Des chaînes d'approbation complexes retardent les décisions de production
- Des flux de travail de maintenance ou de qualité mal définis
- Manque de standardisation entre les gammes de produits similaires
- Lacunes en matière d'information entre les systèmes (ERP, MES, suivi de la qualité)
Les usines de classe mondiale abordent ce problème grâce à des cadres d'amélioration des processus métier (BPI) , une approche méthodique qui combine l'analyse des données, la cartographie des processus et la refonte itérative.
Le cycle PDCA et les méthodes de gestion des processus métier (BPM) garantissent que les améliorations ne sont pas des solutions ponctuelles, mais font partie d'une structure reproductible.
Conclusion : La plus grande perte de productivité ne se situe pas toujours dans l’atelier de production. Elle peut parfois provenir de frictions invisibles entre les systèmes et les services.
5. Pertes culturelles : quand l'amélioration n'est pas l'affaire de tous
Le dernier type de perte en production (et peut-être le plus sous-estimé) réside dans la culture d'entreprise . Lorsque l'amélioration continue est perçue comme un projet secondaire plutôt que comme une responsabilité partagée, les résultats stagnent.
Les pertes culturelles surviennent lorsque :
- Les employés craignent de suggérer des changements ou de soulever des problèmes.
- Les gestionnaires récompensent davantage la lutte contre les incendies que la prévention.
- Les équipes se concentrent sur les résultats plutôt que sur l'apprentissage et l'innovation.
Les usines de classe mondiale comblent cet écart en cultivant l'intelligence des pertes , une discipline où chaque opérateur est formé pour reconnaître, quantifier et réagir aux inefficacités.
Ils organisent des réunions d'analyse des sinistres interfonctionnelles , où les équipes de maintenance, d'exploitation et de qualité analysent ensemble les causes profondes ; non pas pour désigner des coupables, mais pour concevoir des systèmes plus intelligents.
Cette approche reflète culture Kaizen: de petites améliorations quotidiennes qui, cumulées, se traduisent par des gains de productivité importants. Ces améliorations sont suivies sur des plateformes d'innovation comme… AEVO Innovate, ces micro-initiatives s'intègrent à un portefeuille transparent, établissant des liens La réduction des pertes a un impact direct sur l'activité..
Conclusion : L’amélioration durable repose sur un état d’esprit, et non sur des méthodes. Lorsque chacun s’approprie le processus, l’amélioration continue devient un processus autonome.
Tableau récapitulatif : 5 types de pertes de production et comment les éliminer
| Type de perte | Causes typiques | Impact sur les opérations | Outils et méthodes clés de l'intégration continue |
|---|---|---|---|
| 1. Pertes de machines | Temps d'arrêt imprévus, configurations longues, mauvaise planification de la maintenance | Temps de fonctionnement réduit, TRS inférieur, horaires imprévisibles | PDCA, SMED, Analyse des causes principales, Maintenance autonome |
| 2. Pertes de main-d'œuvre | Temps d'inactivité, mauvaise communication, tâches manuelles répétitives | Faible productivité, désengagement, performances irrégulières | Marche Gemba, Travail normalisé, 5S, Management par le visuel |
| 3. Pertes de matière et d'énergie | Surconsommation, retouches, rebuts, utilisation inefficace de l'énergie | Coûts d'exploitation élevés, déchets, impact environnemental | Cartographie des flux, Kaizen, Les 8 gaspillages du Lean, Tableaux de bord numériques |
| 4. Pertes liées aux processus et aux systèmes | Flux de travail complexes, flux de données médiocres, manque de standardisation | Goulots d'étranglement, boucles de retouche, lenteur des prises de décision | Amélioration des processus d'affaires (BPI), BPM, PDCA, Évaluations interfonctionnelles |
| 5. Pertes culturelles | Manque d'appropriation, peur du changement, vision à court terme | Opportunités manquées, faible engagement, faible innovation | Événements Kaizen, Perte de renseignements, Systèmes de gestion des idées (AEVO Innovate) |
Comment les usines de classe mondiale mettent en place des opérations résilientes aux pertes
Qu’est-ce qui distingue véritablement World Class Plants ? Au-delà des outils et des technologies, c’est leur intelligence opérationnelle . Autrement dit, leur capacité à connecter les données, les personnes et les systèmes d’amélioration au sein d’un même système.
Voici comment ils procèdent :
- Définissez clairement chaque perte. par le biais d'un dictionnaire des pertes partagé
- Automatisez le suivi Utilisation de tableaux de bord en temps réel pour le suivi des temps d'arrêt, du gaspillage et de l'énergie.
- Intégrer les outils CI comme PDCA, Kaizen et Gemba, s'intègrent dans les opérations quotidiennes
- Engager les opérateurs dans l'identification des pertes et la conception d'améliorations locales
- Comparer en continu par rapport à ses pairs mondiaux pour suivre les progrès
- Récompenser la durabilitéPas la lutte contre les incendies. Célébrer les petites victoires qui durent
Les usines de classe mondiale ne recherchent pas la perfection. Elles conçoivent des systèmes où les pertes deviennent visibles, mesurables et corrigeables.
Besoin d'un petit rafraîchissement ? Voici une vidéo pour vous :
Conclusion
La différence entre une production moyenne et une production de classe mondiale ne réside pas uniquement dans la technologie. Elle réside dans la manière dont les entreprises intègrent l'amélioration continue, la visibilité des pertes et la discipline culturelle au sein d'un système cohérent.
Chaque perte cachée représente une opportunité de récupérer du temps, des ressources et de la rentabilité. Suivies systématiquement et exploitées grâce aux données et au travail d'équipe, de petites améliorations peuvent générer des gains exponentiels.
Avec AEVO InnovateLes organisations acquièrent ainsi une infrastructure numérique pour cette transformation, intégrant la gestion des idées, les flux de travail d'amélioration continue et l'analyse en temps réel. transformer chaque perte identifiée en valeur mesurable.
Car la performance de classe mondiale n'est pas un objectif ; c'est un système que l'on construit, une amélioration à la fois.